


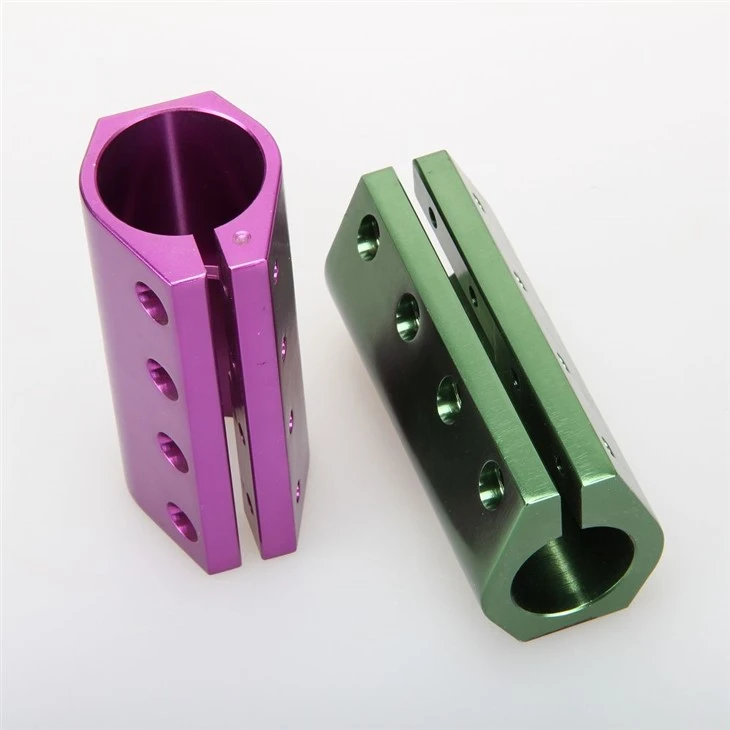
Capacități de prelucrare aerospațială pe 5 axe
Prelucrarea aerospațială cu 5 axe realizează prelucrarea complexă a suprafețelor și a caracteristicilor cu mai multe unghiuri într-o singură prindere controlând simultan mișcarea liniară pe trei axe X/Y/Z și A/B două axe de rotație, evitând acumularea de erori cauzată de prinderea multiplă și îmbunătățind semnificativ precizia piesei și eficiența producției.
Echipamentele noastre de bază includ:
MG Mori DMU 65 5-centru de prelucrare a legăturii axelor (cursă 650 × 650 × 550 mm, viteza axului de până la 24000 rpm)
Centru de prelucrare vertical Mazak Variaxis i-800 5-axis (cursă 800 × 800 × 700 mm, echipat cu sistem automat de schimbare a sculei)
Tabel de comparație a parametrilor echipamentului
|
Articol |
Detalii |
|
Aplicații tipice |
Pale de turbine, piese structurale ale corpului aeronavei |
|
Viteza de tăiere recomandată |
30–60 m/min (SFM 100–200) |
|
Rata de avans |
0,05–0,15 mm/dinte |
|
Rugozitatea suprafeței |
Ra 0,8–1,6 μm |
În comparație cu prelucrarea tradițională cu 3 axe, prelucrarea noastră aerospațială cu 5 axe poate reduce frecvența de strângere de la 5-8 ori la 1 dată, poate realiza prelucrarea fără sudură a structurilor geometrice complexe și poate obține o precizie a suprafeței de până la ± 0,001".
Materiale pentru componente aerospațiale
Suntem specializați în procesarea unei varietăți de date de calitate aerospațială, fiecare dintre acestea fiind însoțită de un Certificat de conformitate (CoC) și respectând cu strictețe standardele AMS privind datele aviației.
Componentele aerospațiale din titan (Ti-6Al-4V) aliajul de titan are rezistență ridicată și greutate redusă, dar este dificil de prelucrat. Folosim unelte de tăiere acoperite specializate și procese de tăiere la temperatură scăzută pentru a controla eficient căldura de tăiere și pentru a preveni întărirea prin lucru. Conform cu standardul AMS 4911.
Tabelul parametrilor de prelucrare a aliajului de titan
|
Articol |
Detalii |
|
Aplicații tipice |
Componente camerei de ardere, discuri turbine |
|
Viteza de tăiere recomandată |
10–25 m/min (SFM 30–80) |
|
Rata de avans |
0,03–0,08 mm/dinte |
|
Rugozitatea suprafeței |
Ra 0,4–1,2 μm |
Aliajul Inconel Machining Aerospace (Inconel 718/625) la temperatură înaltă este rezistent la coroziune și la căldură-. Folosim mașini-unelte cu rigiditate ridicată și lichid de răcire special pentru a controla cu strictețe parametrii de tăiere, asigurând stabilitatea-pe termen lung a pieselor din aliaj de-înalte temperaturi în medii extreme. Conform cu specificațiile AMS 5662/AMS 5599.
Tabelul parametrilor de prelucrare a aliajelor la temperatură înaltă
|
Articol |
Detalii |
|
Aplicații tipice |
Componente camerei de ardere, discuri turbine |
|
Viteza de tăiere recomandată |
10–25 m/min (SFM 30–80) |
|
Rata de avans |
0,03–0,08 mm/dinte |
|
Rugozitatea suprafeței |
Ra 0,4–1,2 μm |
Aliaj de aluminiu aerospațial CNC (aluminiu 7075 / 2024) Aliajul de aluminiu are avantaje remarcabile în materie de greutate redusă și putem finaliza procesarea-de mare viteză pentru a îndeplini cerințele componentelor structurale ușoare și de-înaltă rezistență. Conform cu specificațiile AMS 4045/AMS 4037.
Tabelul parametrilor de prelucrare a aliajului de aluminiu
|
Articol |
Detalii |
|
Aplicații tipice |
Corpuri de supape hidraulice, elemente de fixare |
|
Viteza de tăiere recomandată |
40–80 m/min (SFM 130–260) |
|
Rata de avans |
0,08–0,20 mm/dinte |
|
Rugozitatea suprafeței |
Ra 0,4–1,6 μm |
Oțel inoxidabil 17-4 PH Oțelul inoxidabil întărit prin precipitare combină rezistența ridicată și rezistența la coroziune, potrivite pentru componente hidraulice și structurale. Oferim un proces complet de tratament termic pentru a ne asigura că performanța datelor este consecventă. Conform cu specificațiile AMS 5643.
Tabel cu parametrii de prelucrare a oțelului inoxidabil
|
Articol |
Detalii |
|
Aplicații tipice |
Corpuri de supape hidraulice, elemente de fixare |
|
Viteza de tăiere recomandată |
40–80 m/min (SFM 130–260) |
|
Rata de avans |
0,08–0,20 mm/dinte |
|
Rugozitatea suprafeței |
Ra 0,4–1,6 μm |
Toate materialele sunt obținute cu trasabilitate completă și certificat de conformitate (CoC). Procesele noastre urmează cu strictețe standardele aplicabile AMS (Aerospace Material Specifications) pentru a îndeplini cerințele stricte ale industriei aerospațiale.
Precizie și capacități de inspecție
Suntem echipați cu o mașină de măsurat în coordonate Zeiss Contura G2 CMM (precizie ± 0,0015 mm) și echipamente din seria Hexagon GLOBAL pentru a finaliza inspecția-în timp real-la dimensiune completă. Intervalul de detectare a rugozității suprafeței este Ra 0,2-6,3 μm.
Procesul de inspecție a primului articol (FAI):
- Prima bucată de programare și măsurare
- Generați raportul FAIR în sistemul AS9100D
- Furnizați un set complet de documente de calitate, inclusiv PPAP, FAIR și CMMR
- Capacitate de toleranță: dimensiune liniară ± 0,0005 "(0,0127 mm), rotunjime ± 0,0001". Fiecare lot de piese este supus inspecției 100% a procesului de oprire și inspecției finale, iar toate rapoartele pot fi urmărite.
Opțiuni de finisare a suprafeței
Oferim un plan de tratare a suprafeței care respectă reglementările aviației, îndeplinind pe deplin cerințele de rezistență la coroziune, rezistență la oboseală și aspect:
- Anodizare (Tip II/Tip III) - Îmbunătățirea rezistenței la coroziune a aliajelor de aluminiu
- Film alodin/chimic (MIL-DTL-5541) - Film de întreținere conductiv
- Placare cu nichel fără electroși - Acoperire medie rezistentă la uzură
- Pasivare (AMS 2700) - Tratament de depasivare din oțel inoxidabil
Shot Peening - Îmbunătățirea vieții la oboseală
Strat dur Anodizat - Acoperire cu duritate ridicată și rezistentă la uzură-
Toate specificațiile pentru finisarea suprafețelor aerospațiale și acoperirea aerospațială sunt conforme cu standardele MIL și AMS, iar planurile personalizate pot fi furnizate pe baza desenelor pieselor.
De la prototip la producție
Etapa prototip (1-10 piese):
Analiza rapidă DFM (Design for Manufacturing), încredințată în 5-7 zile lucrătoare
Lot mediu (10-500 bucăți):
Proiectați dispozitive specializate pentru a asigura repetabilitate
La scară mare (peste 500 de piese):
Schimbarea automată a sculei + controlul statistic al procesului SPC
Un anumit client OEM de aviație internațională a finalizat acceptarea 100% FAI timp de trei ani consecutivi, de la verificarea unui singur prototip până la cooperarea în producția de masă a 8000 de suporturi structurale din aliaj de titan pe an.
Procesul de producție
Întregul proces de prelucrare CNC aerospațială este după cum urmează (cu o diagramă vizuală):
Examinare RFQ&DFM - Finalizați examinarea desenelor și optimizarea capacității de fabricație în 24 de ore
Material Sourcing&Cert - Selectați numai materii prime de calitate pentru aviație cu CoC
Programare CAM - Folosind programarea Mastercam/PowerMill pe 5 axe
Configurarea primului articol - Procesarea și măsurarea primului articol
Inspecție în proces - Inspecție de eșantionare CMM în timp real
Inspecție finală CMM -100% inspecție finală
Finisarea suprafeței - Tratarea completă a suprafeței conform specificațiilor
Documentația FAI - Generați pachet complet de calitate
Livrare și CoC - Livrare cu certificate de materiale și artizanat
Complet încorporat cu controlul calității CNC aerospațial pentru a asigura trasabilitatea la fiecare pas.
FAQ
Tag-uri populare: Componente aerospațiale cu 5 axe, China producători de componente aerospațiale cu 5 axe, furnizori, fabrică, Componente aerospațiale cu 5 axe, Prelucrare CNC pe 5 axe, Piese de prelucrare CNC cu 5 axe, Piesă de frezare cu 5 axe, Piese complexe cu 5 axe, Prelucrare continuă pe 5 axe


